机加工工艺对电机性能的影响 基于机械零件的关键因素分析
引言
电机作为能量转换的核心装置,其性能直接决定了驱动系统的效率、可靠性与寿命。除了电磁设计和材料选择外,机械零件的机加工工艺对电机性能有着不可忽视的影响。从定子铁芯的叠压、转轴的加工到端盖的配合,每一个机械零件的尺寸精度、表面质量和形位公差都会间接或直接地影响电机的电气性能、机械损耗、振动噪声以及热管理能力。本文将从关键机械零件出发,分析机加工工艺对电机性能的影响机制。
一、定子与转子铁芯的加工工艺影响
1.1 冲片精度与叠压质量
定子与转子铁芯通常由硅钢片冲压叠压而成。冲片的尺寸公差(如槽形位置度、槽宽一致性)直接影响槽满率和磁路对称性。若冲片毛刺过大或槽形偏差,会导致绕线困难、匝数不均,进而引起三相电流不平衡和转矩波动。叠压系数(通常要求≥0.95)取决于叠压压力与片间绝缘涂层完整性,叠压不实会降低有效磁导率,增加铁耗。
1.2 铁芯的外圆与内孔加工
对于拼块式或整体式铁芯,外圆或内孔的磨削/车削工艺影响与机壳或转轴的配合间隙。间隙过大导致磁路气隙不均,产生单边磁拉力并加剧振动;间隙过小则可能引起扫膛,造成严重故障。加工应力会改变硅钢片的磁性能,例如切削力过大会导致局部磁导率下降,增加涡流损耗。
二、转轴加工精度的影响
2.1 轴径公差与轴承配合
转轴与轴承的配合通常采用k6、m6等过渡配合。若轴径加工超差,会出现过松(导致轴承跑内圈、磨损加剧)或过紧(引起轴承游隙减小、发热卡死)。轴颈的圆度和圆柱度误差会使轴承内圈变形,产生非周期性振动,并通过气隙传递给定子,形成电磁噪声。实践表明,轴颈圆度每增加1μm,电机振动速度可增加约0.1mm/s。
2.2 轴伸与铁芯段的同轴度
转轴铁芯段的同轴度影响转子动平衡。同轴度误差会使转子偏心,导致气隙磁场不均,产生不平衡磁拉力。不平衡磁拉力与转速平方成正比,在高速电机中可能激励起转子共振。因此,精车后常采用磨削工艺将同轴度控制在φ0.01mm以内。
2.3 表面粗糙度与疲劳强度
轴肩圆角处的表面粗糙度对疲劳强度敏感。加工刀痕或磨削烧伤会成为裂纹源,在交变载荷下引发断轴事故。采用滚压或抛光工艺可引入残余压应力,提高轴件疲劳寿命。
三、端盖与机壳加工的影响
3.1 轴承室精度
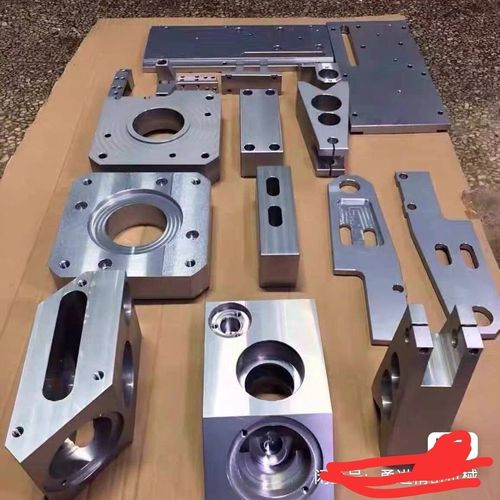
端盖轴承室的尺寸精度和形位公差(同轴度、垂直度)决定了轴承外圈的定位精度。若两端盖轴承室不同轴,轴承将承受附加径向力,导致温升增加、寿命缩短。通常要求两端盖轴承室同轴度≤φ0.02mm。
3.2 止口配合与气隙均匀性
端盖与机壳的止口配合保证定转子径向对中。止口间隙过大时,装配后定转子轴线不重合,气隙不均匀度增大。气隙不均匀会使磁场分布畸变,产生谐波转矩,甚至引起电磁噪声。精密加工止口(H7/h6配合)可有效改善。
3.3 散热筋与表面质量
机壳散热筋的加工质量影响散热面积和风阻。若表面粗糙或有拔模斜度不当,会减少有效散热面积或引起气流分离,削弱冷却效果。对于强制风冷电机,散热筋的形状与表面粗糙度影响对流换热系数,通常要求Ra≤3.2μm。
四、综合案例分析及工艺优化建议
某永磁同步电机在装配后出现振动超标问题。经排查,发现转轴轴颈圆度超差(φ0.015mm),且端盖轴承室与止口同轴度仅为φ0.05mm。将轴颈改为磨削工艺并控制圆度至0.005mm,同时对端盖轴承室与止口在一次装夹中精镗,同轴度提升至0.015mm。改善后,电机振动速度由2.8mm/s降至1.2mm/s,噪声下降4dB(A),轴承温升降低12K。
工艺优化建议:
- 轴类零件:采用“车-磨”工艺,精磨后圆度≤0.005mm,表面粗糙度Ra≤1.6μm。
- 铁芯叠压:提高冲片精度,控制毛刺≤0.05mm,叠压压力均匀化。
- 端盖加工:优先采用一次装夹加工轴承室与止口,或使用专用夹具保证同轴度≤0.02mm。
- 在线检测:引入气动量仪或光学测量系统监控关键尺寸,实现工艺闭环控制六西格玛管理。
结论
机加工工艺并非孤立于电磁设计,而是通过尺寸精度、形位公差和表面质量三条路径,显著影响电机的效率、振动噪声、温升与寿命。电机工程师与工艺工程师应协同工作,将关键机械零件的加工公差纳入电磁-机械耦合仿真模型中,并基于性能敏感度分析制定合理工艺规范。随着高速、高功率密度电机的发展,机加工工艺的精密控制将成为提升电机综合性能的关键杠杆之一。
如若转载,请注明出处:http://www.xyk12580.com/product/40.html
更新时间:2026-09-29 09:12:29